Мир Аддитивных Технологий
 Каталог товаров
Club3d: Какой пластик выбрать новичку
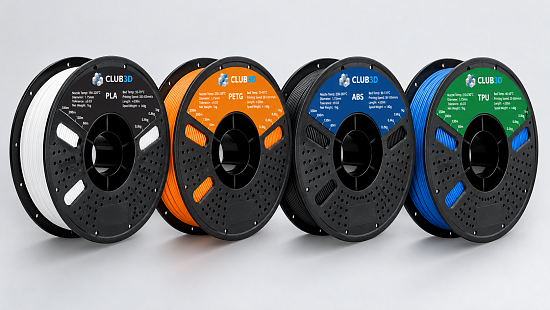
Какой пластик выбрать новичку: PLA, PETG, ABS и другие материалы под ваш принтер
PLA для старта, PETG вторым, ABS только в закрытом принтере. Сверяем температуры, сушку и корпус на примере Kobra NEO 2 CLUB3D EDITION, Kobra X и Kobra S1.
- PLA
- PETG
- ABS
- TPU
- Kobra NEO 2
- Kobra X
- Kobra S1
Короткий ответ
Начните с PLA. По техпаспорту Anycubic PLA Basic, который лежит в карточке CLUB3D Base, он печатается при 190-230 °C на столе 55-65 °C. Эти режимы доступны всем моделям ниже.
PETG берите вторым: в блоге Anycubic его описывают как материал, который гасит удары без трещин и лучше PLA переносит влагу. ABS сложнее в печати, его оставьте на второй этап. ASA заявлена производителем у Kobra X и Kobra S1.
Вердикт: для старта Kobra NEO 2 CLUB3D EDITION или Kobra X и катушка PLA. Если заранее знаете, что нужны ABS или ASA, берите Kobra S1.
Пять критериев выбора
- Максимум сопла вашей модели. Производитель заявляет до 260 °C у Kobra NEO 2, до 300 °C у Kobra X, до 320 °C у Kobra S1. PETG просит 230-250 °C, ABS 230-260 °C. Верхняя граница ABS совпадает с максимумом сопла NEO 2.
- Стол. PLA 55-65 °C, PETG около 70 °C, ABS 90-110 °C. Сверяйте с максимумом стола модели: у Kobra NEO 2 он до 110 °C.
- Корпус. Блог Anycubic рекомендует для ABS закрытую камеру против коробления и растрескивания. Пары требуют вентиляции. В названии карточки Kobra S1 стоит «Закрытый», у Kobra X и NEO 2 такой пометки нет.
- Сушка. В таблице Anycubic сушка перед печатью указана как обязательная для PETG и TPU 68D и как рекомендуемая для PLA Basic. Для PLA в карточке CLUB3D Base указан режим 45-50 °C в течение 6-8 часов. У Kobra X активная сушка не поддерживается, нужен блок ACE 2 Pro.
- Сопло. PETG-CF в таблице Anycubic требует закалённого сопла от 0,4 мм. У Kobra X в комплекте закалённая сталь 0,4 мм.
Материалы в цифрах
PLA
- Сопло 190-230 °C
- Стол 55-65 °C
- Размягчение при 55 °C
- Сушка рекомендована
PETG
- Сопло 230-250 °C
- Стол около 70 °C
- Сушка обязательна
- Гасит удары, лучше PLA переносит влагу
ABS
- Сопло 230-260 °C
- Стол 90-110 °C
- Закрытая камера и вентиляция
TPU
- TPU 68D: сушка обязательна
- Kobra X: TPU 95A, 64D и 68D
- Kobra S1: только одним цветом
Модели из каталога
Kobra NEO 2 CLUB3D EDITION
Для входа в печать: PLA и PETG.
- Объём печати 12,1 л, автовыравнивание LeviQ 2.0 по 25 точкам.
- Сопло до 260 °C, стол до 110 °C.
- В списке материалов производителя: PLA, ABS, PETG, TPU.
Kobra X
Для PLA, PETG, TPU и печати несколькими цветами.
- Область 260×260×260 мм, закалённое сопло 0,4 мм до 300 °C.
- Производитель заявляет: PLA, PETG, TPU, PVA, PLA-CF, PETG-CF, ASA.
- Четыре цвета встроены, до 19 с ACE 2 Pro. Он же нужен для сушки.
Kobra S1
Для ABS и ASA.
- Полностью закрытая конструкция CoreXY, область 250×250×250 мм, сопло до 320 °C.
- В списке производителя: PLA, PETG, TPU, ABS, ASA.
- Восемь цветов с двумя ACE Pro. TPU печатается только одним цветом.
Подходящий филамент смотрите в карточках ниже: PLA Anycubic и CLUB3D Base, а также Carbon Fiber PETG, ABS+ CF и ASA CF серии CLUB3D PRO.
Пять частых ошибок
- ABS на принтере без корпуса. Растёт риск коробления и растрескивания. Печатайте ABS на Kobra S1 или откажитесь от него.
- PETG на профиле PLA. PLA печатается при 190-230 °C, PETG при 230-250 °C. Выберите профиль PETG в Anycubic Slicer Next, там есть наборы параметров под материалы.
- Влажная катушка PETG или TPU. В таблице Anycubic сушка перед печатью указана как обязательная. Просушите катушку до загрузки.
- PLA на жаре. По техпаспорту PLA размягчается при 55 °C. Не оставляйте детали в машине летом.
- Пластик с углеволокном на обычном сопле. Для PETG-CF Anycubic указывает закалённое сопло от 0,4 мм. Ставьте его до первой печати.
Решение за три шага
- Определите задачу. Декор и прототипы: PLA. Нагрузка и влага: PETG. Нагрев и прочность: ABS в закрытом принтере.
- Сверьте с моделью. Сравните температуры сопла и стола и наличие корпуса с критериями выше.
- Купите одну катушку и напечатайте тест. Блог Anycubic советует брать маленькие катушки и пробовать на тестовых деталях.
Частые вопросы
Какой пластик самый простой для новичка?
PLA. Он печатается при 190-230 °C, а блог Anycubic называет его прощающим к ошибкам настройки.
Можно ли печатать ABS на Kobra NEO 2?
Производитель включает ABS в список материалов. Но для стабильной печати блог Anycubic советует закрытую камеру. Из рассмотренных здесь закрытая модель Kobra S1, в каталоге есть и её версии Combo.
Подойдёт ли новичку TPU?
Kobra X печатает TPU одним материалом (95A, 64D, 68D) и в паре с PLA (68D). Влажный TPU надо сушить. Начните с PLA, TPU оставьте на третью катушку.
Нужна ли сушилка?
Для PETG и TPU Anycubic указывает обязательную сушку, для PLA рекомендуемую. Kobra X без ACE 2 Pro сама не сушит, поэтому сушилку покупайте заранее.
Принтеры и катушки из статьи показаны в карточках ниже. Сверьте температуры сопла и стола с таблицей материалов выше.
 В корзину
 Купить в 1 клик
 Сравнение
 В избранное

 Подписаться
 Недоступно

- Комментарии



|
Copyright 2022 © Все права защищены. г.Москва Поречная д.10 Посмотреть на карте |

